Domain schnittgeschwindigkeit.de kaufen?
Wir ziehen mit dem Projekt
schnittgeschwindigkeit.de um.
Sind Sie am Kauf der Domain
schnittgeschwindigkeit.de interessiert?
domain@kv-gmbh.de · 0541-91531010
Domain schnittgeschwindigkeit.de kaufen?
Wie macht man einen Innenkreis?
Um einen Innenkreis zu zeichnen, benötigst du einen Zirkel oder ein anderes Werkzeug zum Zeichnen von Kreisen. Als erstes markiere den Mittelpunkt des Kreises auf dem Papier. Stelle dann den Zirkel auf die gewünschte Größe des Kreises ein, indem du den Abstand zwischen dem Mittelpunkt und dem Rand des Kreises einstellst. Halte den Zirkel fest und drehe ihn um den Mittelpunkt, um den Innenkreis zu zeichnen. Stelle sicher, dass du gleichmäßigen Druck ausübst, um einen sauberen Kreis zu erhalten. **
Wie konstruiert man den Innenkreis eines Dreiecks?
Der Innenkreis eines Dreiecks kann konstruiert werden, indem man die Mittelsenkrechten der Seiten des Dreiecks konstruiert. Der Innenkreis ist der Kreis, der alle drei Mittelpunkte der Mittelsenkrechten berührt. Der Radius des Innenkreises ist der Abstand von einem der Eckpunkte des Dreiecks zum Mittelpunkt des Innenkreises. **
Ähnliche Suchbegriffe für Innenkreis
Top-Angebote
Produkte zum Begriff Innenkreis:
-
Gewindedreh-Wendeschneidplatte ISO TN 16NR110BSPT:T8030 Innenkreis-D. 9,525mmEinseitige Gewindedreh-Wendeschneidplatte · dreieckig mit einem Innenkreisdurchmesser von 9.525mm · für rechtsschneidende Werkzeuge für BSPT-Innengewinde mit 11TPI · T8030 PVD beschichtet feinkörniges WC-Co-Hartmetall innerhalb der ISO-Substrats-Bereiche P25-P40/M20-M35 und K20-K40 zum zerspanen von Stahl · Edelstahl und Guss Weitere technische Eigenschaften: · Art der Beschichtung: PVD · Beschichtung: T8030 · Bruttogewicht: 4,027g · Dicke Wendeschneidplatte - Metrisch: 3,47mm · Formcode Wendeschneidplatte: T - dreieckiger 60° eingeschlossener Winkel · Fräserdesign: TN BSPT INT · Gewindegänge pro Zoll: 11 · Innenkreisdurchmesser - Metrisch: 9,525mm · Nettogewicht: 2,947g · Profilabstand ex - Metrisch: 1,5mm · Profilabstand ey - Metrisch: 1,2mm · Schneidkantenlänge - Metrisch: 16,5mm138,39 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Gewindedreh-Wendeschneidplatte ISO TN 16NR060STACME:T8030 Innenkreis-D. 9,525mmEinseitige Gewindedreh-Wendeschneidplatte · dreieckig mit einem Innenkreisdurchmesser von 9.525mm · für rechtsschneidende Werkzeuge für Kurze-ACME-Innengewinde mit 6TPI · T8030 PVD beschichtet feinkörniges WC-Co-Hartmetall innerhalb der ISO-Substrats-Bereiche P25-P40/M20-M35 und K20-K40 zum zerspanen von Stahl · Edelstahl und Guss Weitere technische Eigenschaften: · Art der Beschichtung: PVD · Beschichtung: T8030 · Bruttogewicht: 3,993g · Dicke Wendeschneidplatte - Metrisch: 3,47mm · Formcode Wendeschneidplatte: T - dreieckiger 60° eingeschlossener Winkel · Fräserdesign: TN STACME INT · Gewindegänge pro Zoll: 6 · Innenkreisdurchmesser - Metrisch: 9,525mm · Nettogewicht: 3,993g · Profilabstand ex - Metrisch: 1,3mm · Profilabstand ey - Metrisch: 1,3mm · Schneidkantenlänge - Metrisch: 16,5mm133,29 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Gewindedreh-Wendeschneidplatte ISO TN 16ER140BSPT:T8030 Innenkreis-D. 9,525mmEinseitige Gewindedreh-Wendeschneidplatte · dreieckig mit einem Innenkreisdurchmesser von 9.525mm · für rechtsschneidende Werkzeuge für BSPT-Außengewinde mit 14TPI · T8030 PVD beschichtet feinkörniges WC-Co-Hartmetall innerhalb der ISO-Substrats-Bereiche P25-P40/M20-M35 und K20-K40 zum zerspanen von Stahl · Edelstahl und Guss Weitere technische Eigenschaften: · Art der Beschichtung: PVD · Beschichtung: T8030 · Bruttogewicht: 4,242g · Dicke Wendeschneidplatte - Metrisch: 3,47mm · Formcode Wendeschneidplatte: T - dreieckiger 60° eingeschlossener Winkel · Fräserdesign: TN BSPT EXT · Gewindegänge pro Zoll: 14 · Innenkreisdurchmesser - Metrisch: 9,525mm · Nettogewicht: 4,242g · Profilabstand ex - Metrisch: 1,5mm · Profilabstand ey - Metrisch: 1,2mm · Schneidkantenlänge - Metrisch: 16,5mm133,29 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
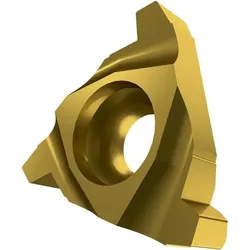
Fräswendeschneidplatte ISO TPCN 1603PDSN:M8330 Innenkreis-D. 9,53mm PVD PRAMETEinseitige Fräswendeschneidplatte TPCN 1603 mit einem ebenen Spanwinkel · Dreieckig für eine maximale Schnitttiefe von 12mm · mit eine Indexierungsgenauigkeit gemäß ISO-Toleranzklasse-C mit verrundeter und facettierter Schneidkante · M8330 PVD Beshcichtung WC-Co Feinkornsubstrat in den ISO-Gruppen P20 -P40 und K20 -K40 zum bearbeiten von Stahl und Gusseisen Weitere technische Eigenschaften: · Art der Beschichtung: PVD · Bruttogewicht: 4,626g · Dicke Wendeschneidplatte - Metrisch: 3,18mm · Formcode Wendeschneidplatte: T - dreieckiger 60° eingeschlossener Winkel · Fräserdesign: TPCN 16 · Innenkreisdurchmesser - Metrisch: 9,53mm · m-dimension - Metrisch: 2,45mm · Nettogewicht: 4,626g · Planschneidenbreite - Metrisch: 1,2mm · Schneidkantenlänge - Metrisch: 16,1mm137,99 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter

-
Wie zeichnet man einen Innenkreis in einem Dreieck?
Um einen Innenkreis in einem Dreieck zu zeichnen, benötigt man den Schnittpunkt der drei Winkelhalbierenden des Dreiecks. Dieser Schnittpunkt ist der Mittelpunkt des Innenkreises. Man kann die Winkelhalbierenden mit einem Geodreieck oder einem Zirkel konstruieren. Nachdem man den Mittelpunkt gefunden hat, kann man den Innenkreis mit dem Radius gleich der Länge der Strecke vom Mittelpunkt zu einem der Eckpunkte des Dreiecks zeichnen. **
-
Was ist die optimale Schnittgeschwindigkeit für die Bearbeitung von Stahl mit einem bestimmten Werkzeug?
Die optimale Schnittgeschwindigkeit hängt von verschiedenen Faktoren wie Werkzeugmaterial, Werkzeuggeometrie und Werkstückmaterial ab. Für die Bearbeitung von Stahl mit einem bestimmten Werkzeug sollte die Schnittgeschwindigkeit so gewählt werden, dass eine hohe Zerspanleistung bei gleichzeitig langer Standzeit des Werkzeugs erreicht wird. Eine zu hohe Schnittgeschwindigkeit kann zu vorzeitigem Verschleiß des Werkzeugs führen, während eine zu niedrige Schnittgeschwindigkeit zu geringer Zerspanleistung und unzureichender Wärmeabfuhr führen kann. **
-
Wie beeinflusst die Schnittgeschwindigkeit die Effizienz und Präzision von Bearbeitungsprozessen in der Industrie?
Eine höhere Schnittgeschwindigkeit führt zu einer effizienteren Materialabtragung, da mehr Material in kürzerer Zeit entfernt wird. Dadurch können Bearbeitungsprozesse schneller abgeschlossen werden. Eine zu hohe Schnittgeschwindigkeit kann jedoch die Präzision beeinträchtigen, da die Werkzeugstandzeit verkürzt wird und die Oberflächenqualität leiden kann. **
-
Ist die Schnittgeschwindigkeit die Geschwindigkeit der Bohrermitte?
Nein, die Schnittgeschwindigkeit bezieht sich auf die Geschwindigkeit, mit der sich das Werkzeug entlang der Oberfläche des Werkstücks bewegt. Sie wird in Metern pro Minute gemessen und ist abhängig von der Drehzahl des Werkzeugs und dem Durchmesser des Werkzeugs. Die Geschwindigkeit der Bohrermitte wird als Vorschubgeschwindigkeit bezeichnet und gibt an, wie schnell sich der Bohrer in das Werkstück vorwärtsbewegt. **

Was ist die optimale Schnittgeschwindigkeit für die Bearbeitung von Aluminiumlegierungen?
Die optimale Schnittgeschwindigkeit für die Bearbeitung von Aluminiumlegierungen hängt von verschiedenen Faktoren wie dem Werkzeugtyp, der Werkzeuggeometrie und der Maschinenleistung ab. Im Allgemeinen liegt die empfohlene Schnittgeschwindigkeit für die Bearbeitung von Aluminiumlegierungen zwischen 150 und 300 m/min. Es ist wichtig, die spezifischen Empfehlungen des Werkzeugherstellers und des Maschinenherstellers zu beachten. **
Was ist die optimale Schnittgeschwindigkeit für die Bearbeitung von Stahl?
Die optimale Schnittgeschwindigkeit für die Bearbeitung von Stahl hängt von verschiedenen Faktoren wie dem Stahltyp, der Werkzeuggeometrie und der Maschinenleistung ab. Im Allgemeinen liegt die empfohlene Schnittgeschwindigkeit für die Bearbeitung von Stahl zwischen 60 und 120 m/min. Es ist wichtig, die richtige Schnittgeschwindigkeit zu wählen, um eine effiziente Bearbeitung und eine lange Standzeit der Werkzeuge zu gewährleisten. **
Top-Angebote
Produkte zum Begriff Innenkreis:
-
Gewindedreh-Wendeschneidplatte ISO TN 27NR600M:T8030 Innenkreis-D. 15,875mmGewinde-Wendeschneidplatte TN 27NR600M:T8030 Weitere technische Eigenschaften: · Bruttogewicht: 19,761g · Dicke Wendeschneidplatte - Metrisch: 6,15mm · Formcode Wendeschneidplatte: T - dreieckiger 60° eingeschlossener Winkel · Fräserdesign: TN M INT · Gewindesteigung - Metrisch: 6mm · Innenkreisdurchmesser - Metrisch: 15,875mm · Nettogewicht: 19,761g · Profilabstand ex - Metrisch: 2,8mm · Profilabstand ey - Metrisch: 2,2mm · Schneidkantenlänge - Metrisch: 27,5mm240,09 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Gewindedreh-Wendeschneidplatte ISO TN 16ER110BSPT:T8030 Innenkreis-D. 9,525mmEinseitige Gewindedreh-Wendeschneidplatte · dreieckig mit einem Innenkreisdurchmesser von 9.525mm · für rechtsschneidende Werkzeuge für BSPT-Außengewinde mit 11TPI · T8030 PVD beschichtet feinkörniges WC-Co-Hartmetall innerhalb der ISO-Substrats-Bereiche P25-P40/M20-M35 und K20-K40 zum zerspanen von Stahl · Edelstahl und Guss Weitere technische Eigenschaften: · Art der Beschichtung: PVD · Beschichtung: T8030 · Bruttogewicht: 4,149g · Dicke Wendeschneidplatte - Metrisch: 3,47mm · Formcode Wendeschneidplatte: T - dreieckiger 60° eingeschlossener Winkel · Fräserdesign: TN BSPT EXT · Gewindegänge pro Zoll: 11 · Innenkreisdurchmesser - Metrisch: 9,525mm · Nettogewicht: 4,149g · Profilabstand ex - Metrisch: 1,5mm · Profilabstand ey - Metrisch: 1,2mm · Schneidkantenlänge - Metrisch: 16,5mm133,29 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Gewindedreh-Wendeschneidplatte ISO TN 16NR110BSPT:T8030 Innenkreis-D. 9,525mmEinseitige Gewindedreh-Wendeschneidplatte · dreieckig mit einem Innenkreisdurchmesser von 9.525mm · für rechtsschneidende Werkzeuge für BSPT-Innengewinde mit 11TPI · T8030 PVD beschichtet feinkörniges WC-Co-Hartmetall innerhalb der ISO-Substrats-Bereiche P25-P40/M20-M35 und K20-K40 zum zerspanen von Stahl · Edelstahl und Guss Weitere technische Eigenschaften: · Art der Beschichtung: PVD · Beschichtung: T8030 · Bruttogewicht: 4,027g · Dicke Wendeschneidplatte - Metrisch: 3,47mm · Formcode Wendeschneidplatte: T - dreieckiger 60° eingeschlossener Winkel · Fräserdesign: TN BSPT INT · Gewindegänge pro Zoll: 11 · Innenkreisdurchmesser - Metrisch: 9,525mm · Nettogewicht: 2,947g · Profilabstand ex - Metrisch: 1,5mm · Profilabstand ey - Metrisch: 1,2mm · Schneidkantenlänge - Metrisch: 16,5mm138,39 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Gewindedreh-Wendeschneidplatte ISO TN 16NR060STACME:T8030 Innenkreis-D. 9,525mmEinseitige Gewindedreh-Wendeschneidplatte · dreieckig mit einem Innenkreisdurchmesser von 9.525mm · für rechtsschneidende Werkzeuge für Kurze-ACME-Innengewinde mit 6TPI · T8030 PVD beschichtet feinkörniges WC-Co-Hartmetall innerhalb der ISO-Substrats-Bereiche P25-P40/M20-M35 und K20-K40 zum zerspanen von Stahl · Edelstahl und Guss Weitere technische Eigenschaften: · Art der Beschichtung: PVD · Beschichtung: T8030 · Bruttogewicht: 3,993g · Dicke Wendeschneidplatte - Metrisch: 3,47mm · Formcode Wendeschneidplatte: T - dreieckiger 60° eingeschlossener Winkel · Fräserdesign: TN STACME INT · Gewindegänge pro Zoll: 6 · Innenkreisdurchmesser - Metrisch: 9,525mm · Nettogewicht: 3,993g · Profilabstand ex - Metrisch: 1,3mm · Profilabstand ey - Metrisch: 1,3mm · Schneidkantenlänge - Metrisch: 16,5mm133,29 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Wie macht man einen Innenkreis?
Um einen Innenkreis zu zeichnen, benötigst du einen Zirkel oder ein anderes Werkzeug zum Zeichnen von Kreisen. Als erstes markiere den Mittelpunkt des Kreises auf dem Papier. Stelle dann den Zirkel auf die gewünschte Größe des Kreises ein, indem du den Abstand zwischen dem Mittelpunkt und dem Rand des Kreises einstellst. Halte den Zirkel fest und drehe ihn um den Mittelpunkt, um den Innenkreis zu zeichnen. Stelle sicher, dass du gleichmäßigen Druck ausübst, um einen sauberen Kreis zu erhalten. **
-
Wie konstruiert man den Innenkreis eines Dreiecks?
Der Innenkreis eines Dreiecks kann konstruiert werden, indem man die Mittelsenkrechten der Seiten des Dreiecks konstruiert. Der Innenkreis ist der Kreis, der alle drei Mittelpunkte der Mittelsenkrechten berührt. Der Radius des Innenkreises ist der Abstand von einem der Eckpunkte des Dreiecks zum Mittelpunkt des Innenkreises. **
-
Wie zeichnet man einen Innenkreis in einem Dreieck?
Um einen Innenkreis in einem Dreieck zu zeichnen, benötigt man den Schnittpunkt der drei Winkelhalbierenden des Dreiecks. Dieser Schnittpunkt ist der Mittelpunkt des Innenkreises. Man kann die Winkelhalbierenden mit einem Geodreieck oder einem Zirkel konstruieren. Nachdem man den Mittelpunkt gefunden hat, kann man den Innenkreis mit dem Radius gleich der Länge der Strecke vom Mittelpunkt zu einem der Eckpunkte des Dreiecks zeichnen. **
-
Was ist die optimale Schnittgeschwindigkeit für die Bearbeitung von Stahl mit einem bestimmten Werkzeug?
Die optimale Schnittgeschwindigkeit hängt von verschiedenen Faktoren wie Werkzeugmaterial, Werkzeuggeometrie und Werkstückmaterial ab. Für die Bearbeitung von Stahl mit einem bestimmten Werkzeug sollte die Schnittgeschwindigkeit so gewählt werden, dass eine hohe Zerspanleistung bei gleichzeitig langer Standzeit des Werkzeugs erreicht wird. Eine zu hohe Schnittgeschwindigkeit kann zu vorzeitigem Verschleiß des Werkzeugs führen, während eine zu niedrige Schnittgeschwindigkeit zu geringer Zerspanleistung und unzureichender Wärmeabfuhr führen kann. **
Ähnliche Suchbegriffe für Innenkreis
-
Gewindedreh-Wendeschneidplatte ISO TN 16ER140BSPT:T8030 Innenkreis-D. 9,525mmEinseitige Gewindedreh-Wendeschneidplatte · dreieckig mit einem Innenkreisdurchmesser von 9.525mm · für rechtsschneidende Werkzeuge für BSPT-Außengewinde mit 14TPI · T8030 PVD beschichtet feinkörniges WC-Co-Hartmetall innerhalb der ISO-Substrats-Bereiche P25-P40/M20-M35 und K20-K40 zum zerspanen von Stahl · Edelstahl und Guss Weitere technische Eigenschaften: · Art der Beschichtung: PVD · Beschichtung: T8030 · Bruttogewicht: 4,242g · Dicke Wendeschneidplatte - Metrisch: 3,47mm · Formcode Wendeschneidplatte: T - dreieckiger 60° eingeschlossener Winkel · Fräserdesign: TN BSPT EXT · Gewindegänge pro Zoll: 14 · Innenkreisdurchmesser - Metrisch: 9,525mm · Nettogewicht: 4,242g · Profilabstand ex - Metrisch: 1,5mm · Profilabstand ey - Metrisch: 1,2mm · Schneidkantenlänge - Metrisch: 16,5mm133,29 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Fräswendeschneidplatte ISO TPCN 1603PDSN:M8330 Innenkreis-D. 9,53mm PVD PRAMETEinseitige Fräswendeschneidplatte TPCN 1603 mit einem ebenen Spanwinkel · Dreieckig für eine maximale Schnitttiefe von 12mm · mit eine Indexierungsgenauigkeit gemäß ISO-Toleranzklasse-C mit verrundeter und facettierter Schneidkante · M8330 PVD Beshcichtung WC-Co Feinkornsubstrat in den ISO-Gruppen P20 -P40 und K20 -K40 zum bearbeiten von Stahl und Gusseisen Weitere technische Eigenschaften: · Art der Beschichtung: PVD · Bruttogewicht: 4,626g · Dicke Wendeschneidplatte - Metrisch: 3,18mm · Formcode Wendeschneidplatte: T - dreieckiger 60° eingeschlossener Winkel · Fräserdesign: TPCN 16 · Innenkreisdurchmesser - Metrisch: 9,53mm · m-dimension - Metrisch: 2,45mm · Nettogewicht: 4,626g · Planschneidenbreite - Metrisch: 1,2mm · Schneidkantenlänge - Metrisch: 16,1mm137,99 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Gewindedreh-Wendeschneidplatte ISO TN 11NR150M:T8010 Innenkreis-D. 6,35mm PVDEinseitige Gewindedreh-Wendeschneidplatte · dreieckig mit einem Innenkreisdurchmesser von 6.35mm · für rechtsschneidende Werkzeuge für ISO-metrisches Innengewinde mit 1.5mm Steigung · T8010 PVD beschichtet extra feinkörniges WC-Co Hartmetall innerhalb der ISO-Substrats-Bereiche P05-P15/M01-M15 und K05-K15 zum zerspanen von Stahl · Edelstahl und Guss Weitere technische Eigenschaften: · Art der Beschichtung: PVD · Beschichtung: T8010 · Bruttogewicht: 1,693g · Dicke Wendeschneidplatte - Metrisch: 3mm · Formcode Wendeschneidplatte: T - dreieckiger 60° eingeschlossener Winkel · Fräserdesign: TN M INT · Gewindesteigung - Metrisch: 1,5mm · Innenkreisdurchmesser - Metrisch: 6,35mm · Nettogewicht: 1,693g · Profilabstand ex - Metrisch: 0,8mm · Profilabstand ey - Metrisch: 0,8mm · Schneidkantenlänge - Metrisch: 11mm114,29 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Gewindedreh-Wendeschneidplatte ISO TN 11NR200M:T8010 Innenkreis-D. 6,35mm PVDEinseitige Gewindedreh-Wendeschneidplatte · dreieckig mit einem Innenkreisdurchmesser von 6.35mm · für rechtsschneidende Werkzeuge für ISO-metrisches Innengewinde mit 2mm Steigung · T8010 PVD beschichtet extra feinkörniges WC-Co Hartmetall innerhalb der ISO-Substrats-Bereiche P05-P15/M01-M15 und K05-K15 zum zerspanen von Stahl · Edelstahl und Guss Weitere technische Eigenschaften: · Art der Beschichtung: PVD · Beschichtung: T8010 · Bruttogewicht: 3,92g · Dicke Wendeschneidplatte - Metrisch: 3mm · Formcode Wendeschneidplatte: T - dreieckiger 60° eingeschlossener Winkel · Fräserdesign: TN M INT · Gewindesteigung - Metrisch: 2mm · Innenkreisdurchmesser - Metrisch: 6,35mm · Nettogewicht: 1,643g · Profilabstand ex - Metrisch: 0,9mm · Profilabstand ey - Metrisch: 0,8mm · Schneidkantenlänge - Metrisch: 11mm114,29 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Wie beeinflusst die Schnittgeschwindigkeit die Effizienz und Präzision von Bearbeitungsprozessen in der Industrie?
Eine höhere Schnittgeschwindigkeit führt zu einer effizienteren Materialabtragung, da mehr Material in kürzerer Zeit entfernt wird. Dadurch können Bearbeitungsprozesse schneller abgeschlossen werden. Eine zu hohe Schnittgeschwindigkeit kann jedoch die Präzision beeinträchtigen, da die Werkzeugstandzeit verkürzt wird und die Oberflächenqualität leiden kann. **
-
Ist die Schnittgeschwindigkeit die Geschwindigkeit der Bohrermitte?
Nein, die Schnittgeschwindigkeit bezieht sich auf die Geschwindigkeit, mit der sich das Werkzeug entlang der Oberfläche des Werkstücks bewegt. Sie wird in Metern pro Minute gemessen und ist abhängig von der Drehzahl des Werkzeugs und dem Durchmesser des Werkzeugs. Die Geschwindigkeit der Bohrermitte wird als Vorschubgeschwindigkeit bezeichnet und gibt an, wie schnell sich der Bohrer in das Werkstück vorwärtsbewegt. **
-
Was ist die optimale Schnittgeschwindigkeit für die Bearbeitung von Aluminiumlegierungen?
Die optimale Schnittgeschwindigkeit für die Bearbeitung von Aluminiumlegierungen hängt von verschiedenen Faktoren wie dem Werkzeugtyp, der Werkzeuggeometrie und der Maschinenleistung ab. Im Allgemeinen liegt die empfohlene Schnittgeschwindigkeit für die Bearbeitung von Aluminiumlegierungen zwischen 150 und 300 m/min. Es ist wichtig, die spezifischen Empfehlungen des Werkzeugherstellers und des Maschinenherstellers zu beachten. **
-
Was ist die optimale Schnittgeschwindigkeit für die Bearbeitung von Stahl?
Die optimale Schnittgeschwindigkeit für die Bearbeitung von Stahl hängt von verschiedenen Faktoren wie dem Stahltyp, der Werkzeuggeometrie und der Maschinenleistung ab. Im Allgemeinen liegt die empfohlene Schnittgeschwindigkeit für die Bearbeitung von Stahl zwischen 60 und 120 m/min. Es ist wichtig, die richtige Schnittgeschwindigkeit zu wählen, um eine effiziente Bearbeitung und eine lange Standzeit der Werkzeuge zu gewährleisten. **
* Alle Preise verstehen sich inklusive der gesetzlichen Mehrwertsteuer und ggf. zuzüglich Versandkosten. Die Angebotsinformationen basieren auf den Angaben des jeweiligen Shops und werden über automatisierte Prozesse aktualisiert. Eine Aktualisierung in Echtzeit findet nicht statt, so dass es im Einzelfall zu Abweichungen kommen kann. ** Hinweis: Teile dieses Inhalts wurden von KI erstellt.